자동화 라인, 플랜트 배관, 반도체 장비 및 가공 설비를 운용하다 보면 평소 정상적으로 동작하던 센서가 예고 없이 엉뚱한 값을 출력하거나 심한 노이즈로 튀는 현상을 마주하게 됩니다.
현장에서 갑작스러운 측정값 이상이 발생하면 많은 엔지니어가 센서 자체의 물리적 파손을 먼저 의심하고 즉시 새 제품으로 교체하곤 합니다. 하지만 센서를 신품으로 바꾸었음에도 동일한 오작동이 반복되거나, 교체 후 며칠 지나지 않아 다시 같은 에러가 발생하는 경우가 매우 흔합니다.
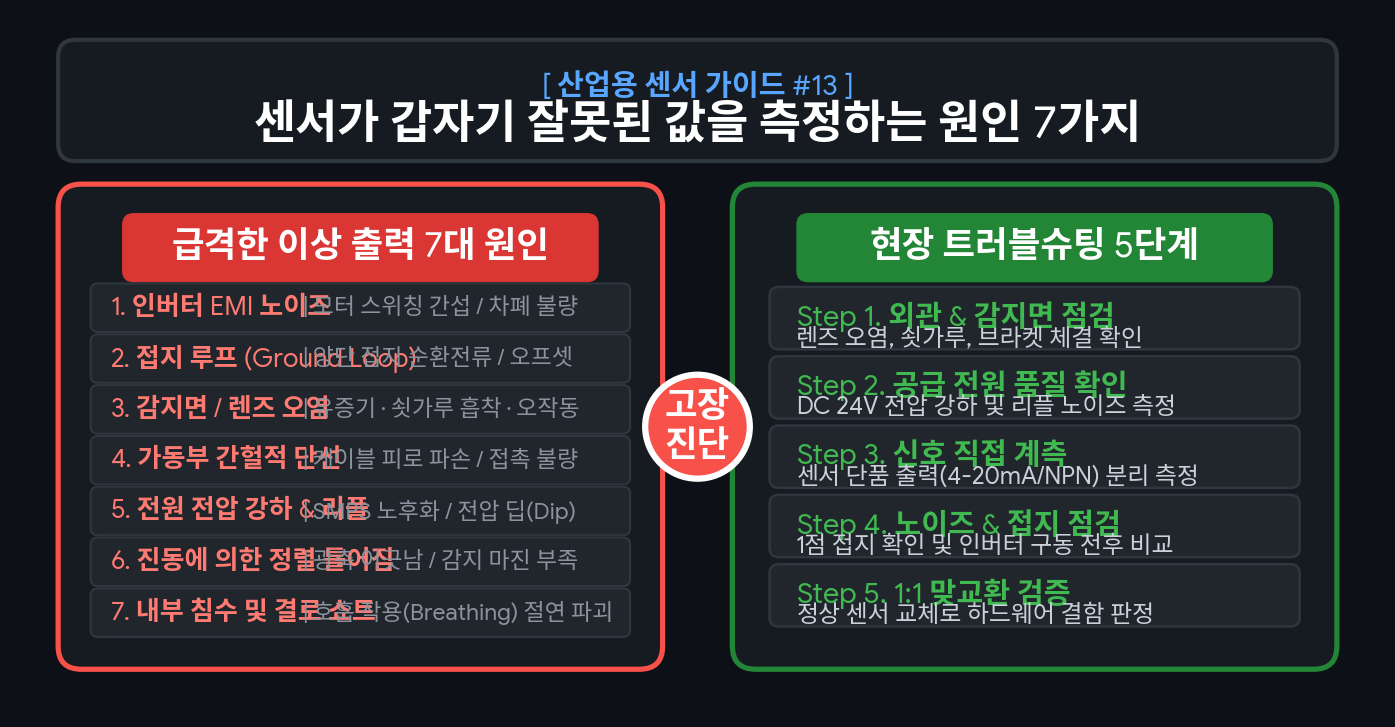
센서의 급격한 이상 출력은 센서 단품의 결함뿐만 아니라 전기적 접지 불량, 전자기 노이즈(EMI), 광학/접액면 오염, 배선 단선·단락, 기계적 정렬 틀어짐, 전원 리플, 환경 씰링 파손 등 외부적 요인에 의해 발생하는 경우가 대다수입니다.
본 글에서는 산업 현장에서 센서가 갑자기 잘못된 값을 출력할 때 점검해야 하는 대표적인 원인 7가지와 이를 빠르게 진단하고 해결하는 단계별 트러블슈팅 가이드에 대해 알아보겠습니다.
1. 전자기 노이즈(EMI) 유입 및 인버터/서보 스위칭 간섭
공장 내부에서 센서 지시값이 순간적으로 튀거나 헌팅(Hunting)하는 가장 흔한 원인은 주변 고전력 기기의 스위칭 노이즈입니다.
- 발생 메커니즘: 고용량 인버터(VFD), 서보 드라이브, 용접기, 고주파 유도 가열기가 작동할 때 발생하는 고주파 스위칭 노이즈가 인접한 센서 신호선에 전자기 유도(Inductive Coupling)를 일으킵니다.
- 현상: 특정 모터가 기동하는 순간 압력/온도 아날로그 값(4-20mA, 0-10V)이 순간적으로 치솟거나(Peak), 디지털 근접센서가 채터링(Chattering)을 일으킵니다.
- 현장 조치: – 신호선과 동력선(380V/220V)을 동일한 덕트/트레이에 포설하지 않고 최소 200mm 이상 이격 분리합니다.
- 신호 케이블을 편조 쉴드(Shielded Twisted Pair)선으로 교체하고, 인버터 출력단에 페라이트 코어(Ferrite Core) 및 노이즈 필터를 장착합니다.
2. 접지 루프(Ground Loop) 형성에 따른 기준 전위 왜곡
아날로그 센서(4-20mA, 0-10V)나 통신 라인에서 매우 빈번하게 발생하는 전기적 문제입니다.
[양단 접지에 의한 접지 루프 형성 메커니즘]

   [현장 센서부 접지 A] ────────────────────────▶ [제어반 PLC 접지 B]
           ▲                                               │
           │                                               ▼
           └─────── [대지(Earth)를 통한 순환 전류 I] ────────┘
                    (두 접지점 간의 전위차 발생 -> 신호 왜곡)
- 발생 원인: 센서 측 외함 접지와 제어반(PLC) 측 접지의 전위가 서로 다를 때, 쉴드선의 양 끝단을 모두 접지하면 대지를 통하는 폐루프(Loop)가 형성되어 순환 전류가 흐르게 됩니다.
- 현상: 0V나 4mA가 출력되어야 하는 상태에서 베이스 전압/전류가 붕 떠서(Offset) 출력되거나, 상시 60Hz 험(Hum) 노이즈가 유입됩니다.
- 현장 조치: 아날로그 신호 케이블의 쉴드선은 반드시 제어반 측 1점 접지(Single-point Grounding)를 원칙으로 하여 순환 전류 경로를 원천 차단합니다.
3. 감지면(Sensing Face) 및 광학 렌즈의 이물질 오염
광전센서, 레이저 변위센서, 초음파센서, 유도형 근접센서 등 비접촉식 센서에서 돌발적으로 발생하는 물리적 원인입니다.
- 광학 센서 오염: 공기 중의 유증기(Oil Mist), 분진, 절삭유 튐으로 인해 투·수광 렌즈 표면에 피막이 형성되면 수광량이 임계치 이하로 떨어져 물체가 없음에도 감지 신호가 ON 상태로 고정됩니다.
- 유도형 근접센서의 쇳가루 흡착: 금속 가공 공정에서 센서 헤드 표면에 미세한 쇳가루(Iron Chip)가 자력에 의해 달라붙으면 금속이 상시 접근한 것으로 오인합니다.
- 현장 조치: 센서 감지면을 알코올 클리너로 세척하고, 에어 블로우(Air Blow) 노즐을 설치하여 렌즈 표면에 분진이 안착하지 않도록 퍼지(Purge) 환경을 조성합니다.
4. 케이블 내부 심선 피로 파손(단선 직전 상태) 및 접촉 불량
로봇 암, 직교 로봇(XY Stage), 케이블 베어(Cable Carrier) 등 가동부에 설치된 센서에서 주로 발생합니다.
[케이블 반복 굴곡에 의한 간헐적 단선 현상]

 [정지 상태] : 심선 접촉 유지 ──────▶ [정상 신호 출력 (OK)]
 [가동 상태] : 케이블 당겨짐 ──────▶ [순간적 단선 발생 (Signal Drop / Error)]
- 간헐적 단선(Intermittent Open): 케이블 피복은 멀쩡해 보이지만 내부 구리 심선이 반복적인 굽힘 피로로 인해 끊어져 접촉만 유지하고 있는 상태입니다. 설비가 특정 위치로 이동할 때만 신호가 순간적으로 끊깁니다.
- M12/M8 커넥터 핀 부식: 결합부 내부로 습기나 부식성 가스가 침투하여 핀 접촉 저항이 증가하면 신호 전압 강하가 발생합니다.
- 현장 조치: 가동 구간에는 일반 케이블 대신 고굴곡 전용 로봇 케이블(PUR 외피, 수천만 회 굴곡 보증)을 적용하고, 커넥터 체결부의 방수 씰링 상태를 점검합니다.
5. SMPS 전원 전압 강하 및 고주파 리플(Ripple) 노이즈
센서 자체에 공급되는 24V DC 전원 품질이 저하되어 센서 내부 회로가 비정상 동작하는 경우입니다.
- 전원 용량 부족: 라인에 솔레노이드 밸브나 대형 릴레이가 동시에 여자(ON)될 때 순간적으로 24V 전압이 18V 이하로 딥(Dip)되면서 센서가 리셋되거나 오작동합니다.
- SMPS 전해 커패시터 노후화: 제어반 내 SMPS(Switching Power Supply)가 수년 이상 노후화되면 내부 평활 커패시터 용량이 감쇄하여 수백 mV 이상의 전원 리플(Ripple)이 센서 공급 전원에 그대로 유입됩니다.
- 현장 조치: 제어용 센서 전원과 밸브/모터용 부하 전원을 물리적으로 별도의 SMPS로 분리하고, 오실로스코프로 24V 라인의 리플 노이즈를 측정하여 노후 SMPS를 교체합니다.
6. 기계적 진동·충격에 의한 설치 브라켓 정렬 틀어짐
프레스, 이송 컨베이어, 가공기의 상시 진동으로 인해 센서의 위치가 물리적으로 틀어지는 문제입니다.
- 검출 축 어긋남: 투수광형 광전센서의 광축이 진동으로 미세하게 틀어지거나, 근접센서의 고정 너트가 풀려 센서와 타깃 간의 갭(Gap)이 안정 검출 거리(Sensing Range)를 벗어나게 됩니다.
- 감지 마진 부족: 상온에서는 겨우 감지되던 아슬아슬한 위치 세팅이 기계 열팽창이나 진동에 의해 감지 불능 상태로 빠집니다.
- 현장 조치: 스프링 와셔 및 풀림 방지 너트(Double Nut)를 체결하고, 동작 여유 마진을 최소 1.5배 이상 확보하도록 센서 위치를 재티칭(Re-teaching)합니다.
7. 내부 침수 및 하우징 결로(Condensation)에 의한 절연 파괴
IP등급 선정이 부적합하거나 결로 대책이 미흡할 때 센서 내부 기판에 쇼트가 발생하는 현상입니다.
[온도 변화에 따른 센서 호흡 작용(Breathing Effect)]

  [고온 가동 상태] : 내부 공기 팽창 ──▶ 미세 틈새로 내부 공기 배출
  [설비 정지 냉각] : 내부 공기 수축 ──▶ 외부 습기/절삭유를 케이블 틈새로 흡입
  [내부 결로 발생] : 회로 기판 물방울 응축 ──▶ 절연 파괴 및 비정상 신호 출력
- 절연 저항 저하: 온·냉 사이클이 반복되는 환경에서 케이블 패킹이나 커넥터 틈새로 유입된 습기가 센서 내부 기판에 응축되면 저항값이 수 MΩ 단위로 떨어지며 신호 왜곡을 일으킵니다.
- 현장 조치: 절삭유 및 고습 환경에서는 단순 방수가 아닌 레진 몰딩 완전 밀봉형(IP67/IP68/IP69K) 센서를 적용하고, 케이블 인입부에 드립 루프(Drip Loop)를 만들어 물방울이 커넥터로 흘러들지 않도록 시공합니다.
8. 센서 측정 이상 발생 시 5단계 현장 트러블슈팅 절차
현장에서 센서 이상 지시가 발생했을 때 불필요한 부품 교체를 방지하고 원인을 정확히 찾는 점검 절차입니다.
| 점검 단계 | 점검 항목 | 실무 확인 방법 | 정상 기준 |
| Step 1 | 외관 및 감지면 | 렌즈 오염, 쇳가루 흡착, 브라켓 풀림 육안 점검 | 이물질 없음, 체결 견고 |
| Step 2 | 공급 전원 품질 | 멀티미터 및 오실로스코프로 센서 단자 전압 측정 | DC 24V ±5% 이내, 리플 미미 |
| Step 3 | 배선 및 신호 출력 | 센서 출력단 분리 후 신호 직접 계측 (4-20mA/NPN 등) | 물리량에 비례한 정확한 출력 |
| Step 4 | 노이즈 및 접지 | 주변 인버터/모터 가동 전후 신호 파형 비교 | 인버터 구동 시에도 파형 안정 |
| Step 5 | 1:1 단품 교체 검증 | 준비된 정상 센서와 1:1 맞교환 테스트 | 교체 후 정상 동작 시 센서 결함 판정 |
9. 마치며
- 센서가 갑자기 비정상 값을 출력하는 원인의 대다수는 센서 자체 고장이 아니라 전기적 노이즈(EMI), 접지 루프, 오염, 배선 피로, 전원 리플, 환경 침수 등 외적 요인에 있습니다.
- 문제가 발생했을 때 즉시 센서를 교체하기 전에 1) 외관 및 렌즈 청결 상태, 2) 공급 전원 전압 및 리플, 3) 쉴드선 1점 접지 여부, 4) 가동부 케이블 간헐적 단선을 순서대로 점검해야 재발을 방지할 수 있습니다.
- 환경에 적합한 보호 등급(IP등급)과 내유/내굴곡 케이블, 올바른 노이즈 차폐 시공을 적용하는 것이 설비의 불시 다운타임(Downtime)을 줄이는 가장 확실한 예방책입니다.
다음 글에서는 산업용 센서의 수명은 무엇에 의해 결정되는지 알아보도록 하겠습니다.