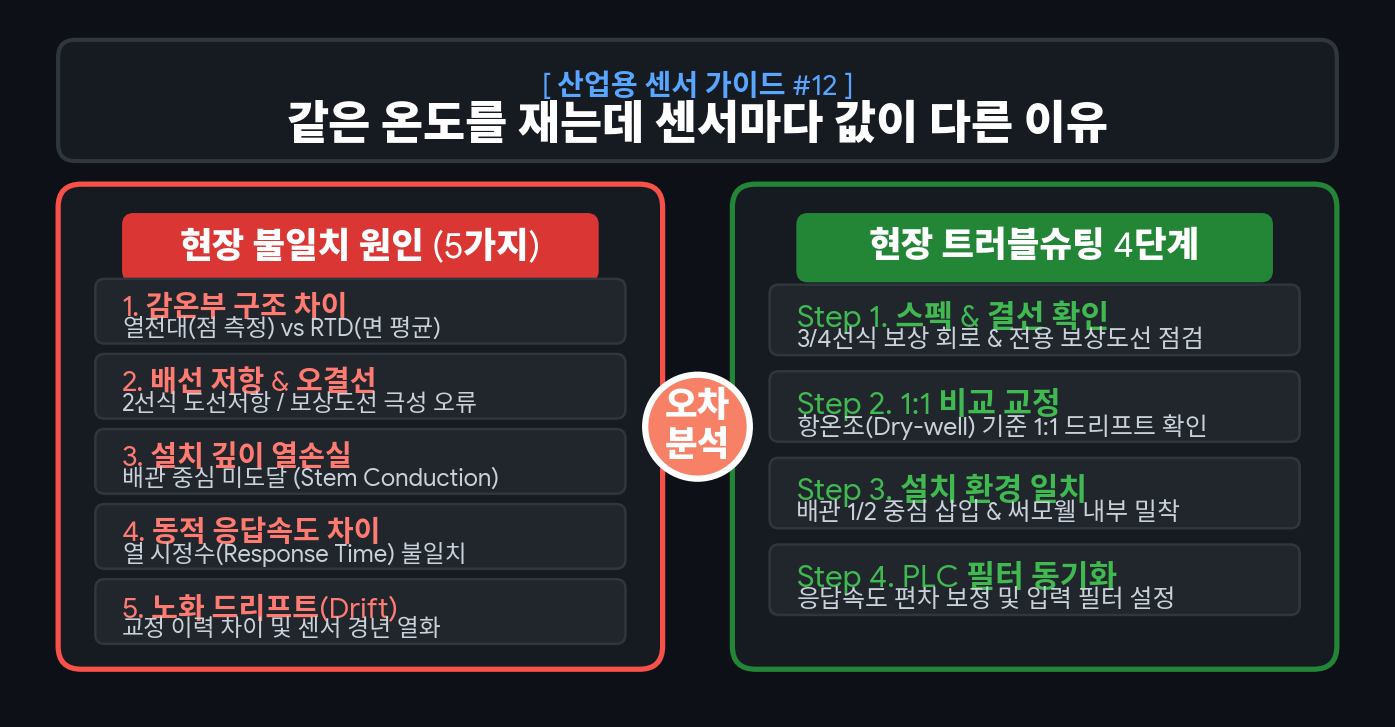
가열로, 화학 반응기, 보일러 배관 라인, 반도체 챔버 등 산업 공정에서 온도는 생산 수율과 설비 안전을 좌우하는 가장 중요한 관리 지표입니다. 많은 현장 엔지니어가 카탈로그상 정밀도가 검증된 센서를 배관이나 탱크에 설치하고 공정을 가동합니다.
하지만 현장에서는 “동일한 배관, 동일한 탱크 내부의 온도를 측정하고 있는데 두 센서의 측정값이 3°C~10°C 이상 차이가 난다”거나, “같은 모델의 신품 센서를 나란히 설치했는데도 지시값이 서로 일치하지 않는다”는 문제를 겪는 경우가 매우 빈번합니다.
이러한 지시값 불일치는 단순한 계측기 불량보다는 감온 소자의 물리적 구조 차이, 신호 배선 선로의 저항 왜곡, 배관 설치 깊이에 따른 열전도 손실, 열 시정수(반응 속도) 편차, 센서의 경년 열화(Drift)가 복합적으로 작용하여 발생합니다.
본 글에서는 동일한 대상을 측정함에도 센서마다 지시값이 달라지는 근본적인 기술적 원인 5가지와 이를 체계적으로 진단하고 해결하는 현장 트러블슈팅 가이드를 상세히 정리합니다.
1. 감온 소자의 물리적 구조 및 측정 면적 차이
두 센서가 동일한 유체나 공간 내부에 위치하더라도, 감온 소자가 열을 감지하는 물리적 면적과 측정 원리가 다르면 서로 다른 지시값을 출력합니다.
[감온 소자 구조에 따른 측정 영역 비교]

 1. 열전대 (Thermocouple)  : [ · ]  ◀── 두 금속선 접점 (Point 측정, Ø0.5~1.0mm)
 2. RTD (측온저항체 Pt100) : [=====] ◀── 백금 권선/박막 전체 (Average 측정, 10~20mm)
(1) 점(Point) 측정 vs 면적 평균(Average) 측정의 차이
- 열전대(TC): 두 금속선 끝단이 맞닿는 미세한 접점(Hot Junction, 통상 0.5~1.0mm)의 온도를 측정합니다. 따라서 국소적인 온도 구배(Temperature Gradient)나 미세한 기류 변동에 민감하게 반응합니다.
- 측온저항체(RTD Pt100): 캡슐 내부의 백금 권선이나 박막 소자 전체(길이 약 10~20mm)에 걸친 저항값을 측정하여 온도로 환산합니다. 즉, 소자가 걸쳐 있는 영역 전체의 ‘공간적 평균 온도’를 지시합니다.
- 현장 영향: 배관 내 유체나 챔버 내부에 미세한 온도 구배가 존재할 경우, 두 센서의 감온부 위치가 불과 몇 밀리미터만 달라도 물리적으로 서로 다른 온도를 읽게 됩니다.
(2) 센서 규격별 고유 허용 공차(Tolerance Class) 편차
두 센서 모두 정상 제품이라 하더라도 국제 표준 규격(IEC 60751, IEC 60584)에서 정의하는 기본 오차 허용 범위가 다릅니다.
| 센서 종류 및 규격 등급 | 100°C 환경 허용 오차 | 300°C 환경 허용 오차 |
| Pt100 Class A (RTD) | ±0.35°C | ±0.75°C |
| Pt100 Class B (RTD) | ±0.80°C | ±1.80°C |
| K-Type Class 1 (정밀 열전대) | ±1.50°C | ±1.50°C (±0.4%) |
| K-Type Class 2 (일반 열전대) | ±2.50°C | ±2.25°C (±0.75%) |
300°C 환경에서 정상 Class B RTD(+1.5°C 편차)와 정상 Class 2 K-Type 열전대(-2.0°C 편차)를 인접 설치할 경우, 두 센서 모두 규격 내 정상임에도 불구하고 최대 3.5°C의 지시값 차이가 자연스럽게 발생합니다.
2. 신호 배선 방식 및 전송 선로의 전기적 왜곡
센서 헤드에서 제어반(PLC/온도 조절기)까지 연결되는 배선 선로에서 발생하는 저항 증가와 전자기 간섭은 지시값을 왜곡시키는 대표적인 원인입니다.
[배선 방식별 전기적 오차 요인]
 1. RTD 2선식 배선     ──▶ 긴 케이블 고유 저항이 백금 저항에 가산 (온도 과대 지시)
 2. 열전대 일반 전선   ──▶ 단자대 이종 금속 접점 형성 (기준접점 보상 파괴)
 3. 열전대 극성 반전   ──▶ (+/-) 오결선으로 외기 온도 변동 시 지시값 역전
(1) RTD 2선식 도선 저항(Lead Resistance) 가산 오차
- Pt100 RTD는 0°C에서 100.00 Ω이며, 온도가 1°C 상승할 때마다 저항이 약 0.385 Ω씩 증가합니다.
- 2선식(2-Wire) 결선을 사용할 경우 케이블 자체의 구리 선로 저항이 센서 저항에 그대로 더해집니다.
- 선로 왕복 저항이 1.5 Ω 발생하면, 계측기는 실제 공정 온도보다 약 +3.9°C (1.5 ÷ 0.385 ≈ 3.9°C) 높게 오지시합니다.
- 장거리 전송 시에는 도선 저항을 자동으로 상쇄하는 3선식 브리지 회로 또는 4선식 정전류 회로를 필히 구성해야 합니다.
(2) 열전대 전용 보상도선(Extension Wire) 오결선
- 열전대는 센서 단자대에서 제어기 기준접점(CJC)까지 반드시 열기전력 특성이 동일한 전용 보상도선을 연결해야 합니다.
- 일반 구리선으로 연결하면 단자대에서 제3의 금속 접점이 형성되어 외기 온도 변화에 따라 수 °C 이상의 왜곡이 발생합니다.
- 보상도선의 극성(+, -)이 반대로 연결되면 주위 온도가 상승할 때 제어기 표시 온도가 도리어 떨어지는 역전 현상이 나타납니다.
3. 배관 삽입 깊이에 따른 축방향 열손실(Stem Conduction)
센서 보호관(써모웰)의 금속 몸체를 통해 열이 외부 대기 중으로 방출되면서 센서 끝단 감온부 온도가 실제 유체보다 낮아지는 현상입니다.
[동일 배관 내 두 센서의 설치 조건 비교]

         [ 센서 A (외경 Ø12mm RTD) ]             [ 센서 B (외경 Ø4.5mm 열전대) ]
         - 배관 삽입 깊이: 40mm (얕음)           - 배관 삽입 깊이: 100mm (중심부 도달)
         - 배관 외벽 단열: 미시공                - 배관 외벽 단열: 완벽 시공
         - 내부 써모웰 팁: 공기층(Air gap)       - 내부 써모웰 팁: 스프링 밀착
         ─────────────────────────────────      ─────────────────────────────────
         ▶ 측정 지시값: 142.5°C                 ▶ 측정 지시값: 150.0°C (실제 유체)
- 삽입 깊이 부족: 센서 감온부는 배관 유로 중심부(관경의 1/3 ~ 1/2 지점)까지 충분히 삽입되어야 합니다. 한 센서가 관벽 근처에 머물러 있다면 벽면 방열 효과로 인해 항상 낮게 측정됩니다.
- 보호관 외경 및 두께: 외경이 두껍거나 금속 질량이 큰 써모웰은 대기로 방출되는 전도 열손실량이 커서 지시값이 더 낮아집니다.
- 써모웰 내부 공기층(Air Gap): 스프링 장하식(Spring-loaded)으로 바닥면에 밀착된 센서와 내부에 공기층이 떠 있는 센서는 열전달 저항 차이로 인해 정상 평형 상태에서도 수 °C의 편차를 보입니다.
4. 열 시정수(Time Constant)와 동적 응답 속도 편차
온도가 일정하게 유지되는 정적 상태가 아니라, 가열과 냉각이 지속되는 동적 공정(Dynamic Process)에서는 센서 조립체의 반응 속도(Response Time)가 지시값 불일치를 유발합니다.
| 센서 조립 형태 | 열 시정수 (τ, 63.2% 도달 시간) | 동적 공정 내 동작 특성 |
| 극세경 시스 열전대 (Ø1.0~1.6mm) | 0.5초 ~ 1.5초 (초고속) | 공정의 실시간 급변 온도를 즉각 추종 |
| 일반 외경 RTD (Ø6.0mm Pt100) | 5초 ~ 12초 (보통) | 완만하게 추종하며 최고점 도달에 지연 발생 |
| 중후육 써모웰 + RTD 조립체 | 30초 ~ 90초 이상 (매우 느림) | 순간적인 온도 변동 감지 불가, 큰 지연 발생 |
온도가 100°C에서 150°C로 급상승하는 과도 구간에서 빠른 열전대는 이미 145°C에 도달해 있는 반면, 열용량이 큰 써모웰 일체형 RTD는 120°C 부근을 천천히 통과하면서 순간적으로 큰 지시값 편차가 발생합니다. 정적 평형 상태에 도달한 후에야 두 지시값이 근접하게 됩니다.
5. 센서의 경년 열화(Drift) 및 교정 이력의 불일치
모든 산업용 센서는 고온 노출, 기계적 진동, 화학 가스 분위기에 장시간 노출되면서 물리적·화학적 열화(Degradation)를 겪습니다.
- 열전대의 산화 열화: 고온 분위기 노출 시 합금 금속선의 산화와 결정립 성장으로 인해 열기전력이 서서히 감소하는 음(-)의 드리프트가 흔합니다.
- RTD의 진동 변형: 모터나 펌프의 진동에 의해 백금 권선이 인장 변형을 받으면 저항이 증가하여 실제 온도보다 높게 지시하는 양(+)의 드리프트가 발생합니다.
- 교정 이력 차이: 하나의 센서는 최근 국가공인 교정을 마쳐 오프셋이 보정되어 있고, 다른 센서는 3년간 교정 없이 방치된 경우 지시값의 일치는 기대하기 어렵습니다.
6. 현장 트러블슈팅: 온도 지시값 불일치 해결을 위한 4단계 점검 절차
현장에서 동일 측정 지점의 센서 값 차이가 발생했을 때 원인을 진단하고 조치하는 실무 절차입니다.
[온도센서 불일치 트러블슈팅 순서도]

  [1단계: 전기적 결선 & 제어기 파라미터 확인]
    ├── RTD: 3선식/4선식 결선 상태 및 제어기 내부 저항 보상 파라미터 확인
    └── TC: 전용 보상도선 기종 일치 여부(K, J 등) 및 (+/-) 단자 극성 확인
           ▼
  [2단계: 표준 항온조(Dry-well)를 통한 1:1 비교 교정]
    └── 두 센서를 탈거하여 동일 표준 블록에 꽂고 기준 온도 드리프트 점검
           ▼
  [3단계: 물리적 설치 환경 및 단열 상태 점검]
    ├── 두 센서의 감온부 깊이가 유로 중심(1/3~1/2)에 동일하게 도달했는가?
    └── 써모웰 스프링 장하 밀착 여부 및 배관 노즐 외부 보온재 시공 점검
           ▼
  [4단계: 제어기 소프트웨어 필터링 및 오프셋 동기화]
    └── 반응 속도 차이로 인한 편차는 PLC 입력 1차 지연 필터(Filter Time)로 동기화
7. 마치며
- 감온 소자의 물리적 측정 영역(TC 점 vs RTD 면적 평균)과 기본 공차 등급에 의해 정상 상태에서도 1~3°C 편차가 발생할 수 있습니다.
- 2선식 RTD의 도선 저항 가산과 열전대 보상도선 오결선은 가장 흔하게 발생하는 전기적 왜곡 원인입니다.
- 배관 삽입 깊이 부족과 단열 미비로 인한 전도 열손실(Stem Conduction)은 현장에서 수십 °C까지 오차를 키울 수 있습니다.
- 급격한 온도 변동 구간에서는 열 시정수(반응 속도) 차이로 인한 지연 편차를 인지하고 필터링해야 합니다.
- 장기 운용 설비에서는 정기 교정(Calibration)을 통해 드리프트 발생 여부를 주기적으로 검증해야 합니다.